
 Pусский
Просмотры:11


1. Применение ферритовых сердечников и импедеров.
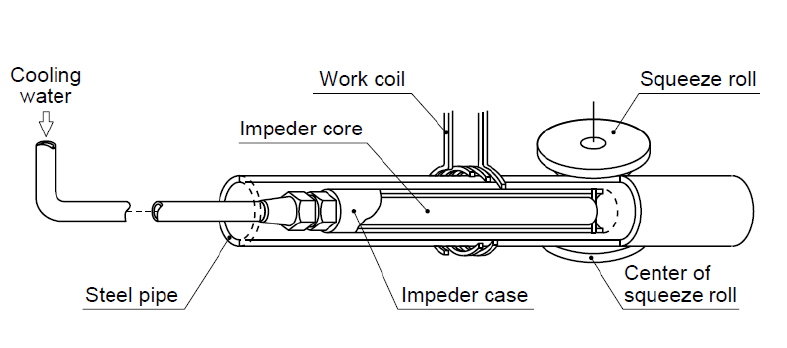
При использовании метода высокочастотного индукционного нагрева для сварки металлов использование ферритовых сердечников может значительно улучшить наведенную электродвижущую силу в свариваемой трубе и увеличить мощность сварки. Магнитный поток индукционной катушки распределяется по центру ферритовых сердечников, а магнитный поток между индукционной катушкой и свариваемой трубкой относительно снижается, что повышает эффективность сварки. Таким образом, при высокочастотной сварке характеристики ферритовых сердечников сильно влияют на эффективность сварки, качество и стабильность свариваемых труб, а также влияют на энергопотребление при сварке стальных труб.
Чтобы удовлетворить диверсификацию, персонализацию и потребности в высокотехнологичных разработках отрасли высокочастотных сварных труб, мы разработали новый тип магнитомягких ферритовых материалов и разработали усовершенствованный процесс формирования и спекания ферритовых сердечников, магнитно-магнитный материал высокой плотности, высокой прочности, хорошей термической стабильности, который может эффективно повысить эффективность сварки, снизить энергопотребление сварки и в то же время улучшить качество сварного шва.
Кроме того, поскольку при высокочастотной сварке часть мощности потребляется в ферритовых сердечниках, необходимо использовать охлаждающее жидкостное охлаждение, иначе ферритовые сердечники перегреются и магнитные свойства уменьшатся или исчезнут, что снизит эффективность сварки. Магнит голый при использовании, из-за сварочного тепла, непосредственно воздействующего на магнит, и склонен к образованию пузырьков при жидкостном охлаждении, снижает эффективность охлаждения магнита, поэтому компания разработала корпус магнита, импеданс и другие устройства и аксессуары, такой магнит всегда в работе покрыт охлаждающей жидкостью, поддерживает низкую температуру и позволяет избежать пузырьков. Это может эффективно улучшить охлаждающий эффект ферритовых сердечников, повысить эффективность сварки и качество сварки.
2. Выбор ферритовых сердечников
1) Длина ферритовых сердечников
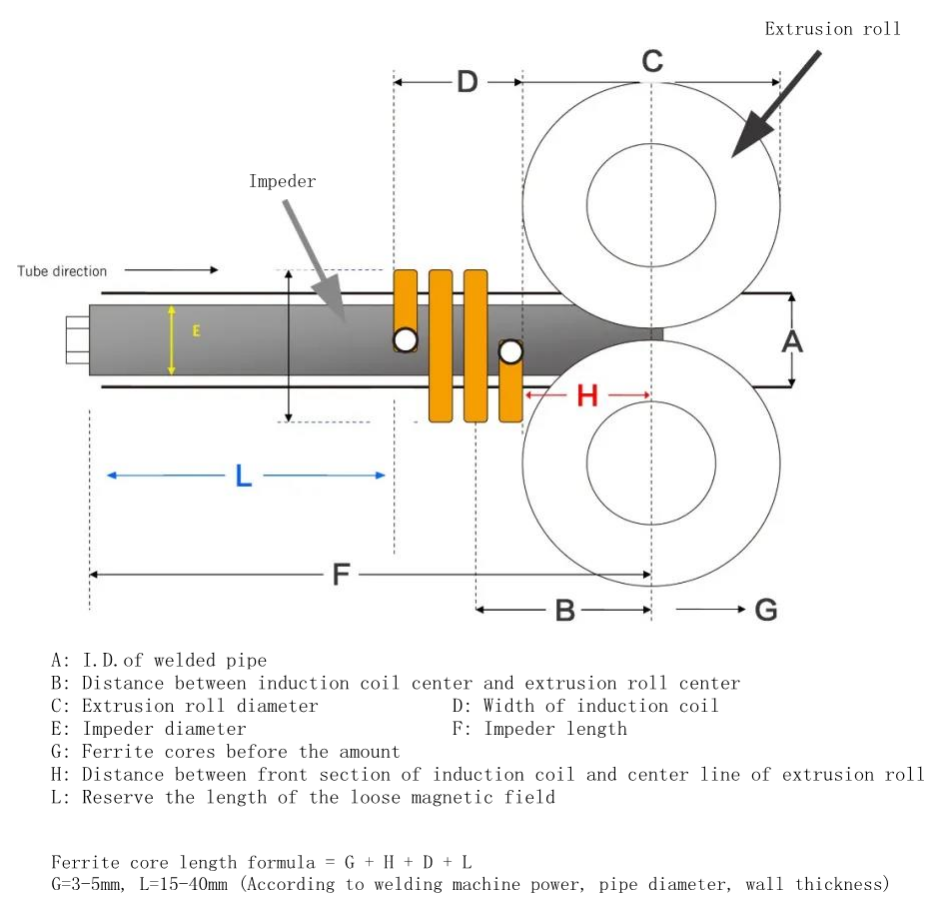
В теории и на практике, чтобы «устранить» потерю эффективности сварки, вызванную расходящимся магнитным полем ферритовых сердечников, длина ферритовых сердечников обычно на 15–40 мм превышает длину расходящегося магнитного поля ферритовых сердечников. Чем выше ВЧ мощность, тем больше диаметр трубы, толще стенка трубы и больше значения G и L. Однако длиннее не всегда значит лучше. Слишком длинный не только неэффективен, но и увеличивает сложность и стоимость размещения магнитных стержней.
G не должна быть слишком длинной, поскольку сваренная труба после сварки представляет собой трубу неправильной круглой формы, а внутренний диаметр полости трубы с внутренними заусенцами будет меньше, теоретически как минимум на 1–2 мм меньше, чем свариваемая заготовка. Если спереди окажется слишком много ферритовых сердечников, то возрастет риск и вероятность выдергивания ферритовых сердечников при движении заготовки.
2) ОД ферритовых сердечников
При выборе внешнего диаметра магнитного стержня он должен быть как можно большим, чтобы обеспечить охлаждающий эффект. Если давление охлаждающей жидкости магнитного стержня превышает 0,15 МПа, оно может быть больше; в противном случае оно должно быть меньше. Для получения более подробной информации обратитесь к следующей формуле: d=k(D-2t)
В формуле d и D — внешний диаметр магнитного стержня и сварной трубки соответственно, а T — толщина стенки. D - максимальный диаметр пучка магнитных стержней при комбинированной форме магнитных стержней - голые стержни с множеством ветвей или голые стержни с пучками. Когда магнитные стержни используются в изоляционной втулке, d — это внешний диаметр изоляционной втулки. K - коэффициент выбора диаметра магнитного стержня, k = 0,8 ~ 0,9, когда давление охлаждающей жидкости большое, давление охлаждающей жидкости маленькое, когда используется изоляционная втулка, k большое, разрезанная заготовка трубки большая, неразрезанная заготовка трубки маленькая; Если сварной шов прочный и гладкий, принимайте большее значение, и наоборот.
3) Обратите внимание
(1)Увеличьте поперечное сечение, чтобы повысить эффективность сварки.
(2)Максимальная площадь поверхности обеспечивает полное охлаждение магнитного стержня.
(3)Расстояние между любой точкой магнитной планки (радиальной) и поверхностью рассеивания тепла не должно быть более 20 мм, чтобы избежать слепой зоны рассеивания тепла, приводящей к частичной магнитной потере.
(4)Геометрические размеры должны быть серийными, чтобы у пользователей было больше возможностей в соответствии со спецификациями сварной трубы.
3. Установка импедора
1) Положение установки
Положение установки импедансного устройства существенно влияет на то, сможет ли оно полностью выполнять свои функции.
Исходя из закона электромагнитной индукции, положение установки импедордов должно соответствовать следующим принципам: один конец импедорда должен превышать индукционную катушку, а участок за индукционной катушкой должен быть соответствующей длины (около длины катушки). В частности, если импедорное устройство достаточно длинное, середину катушки можно принять за центральное положение импедорного устройства, так чтобы один конец импедорного устройства находился за осевой линией экструзионного валка на 3-6 мм, а другой участок за индукционной катушкой - на большем расстоянии. Если импедорное устройство недостаточно длинное, его центр следует соответствующим образом переместить в зону нагрева, чтобы обеспечить выход одного конца импедорного устройства за центральную линию экструзионного вала, но также обратите внимание на то, чтобы он превышал другой конец индукционной катушки.
2) Требования к установке
Установка импедора должна быть сначала надежной, чтобы избежать вибрации импедора в процессе сварки. Положение установки должно быть таким, чтобы ось импедора и центральная линия качения находились как можно ближе к паяному соединению.
3) Водяное охлаждение
Целью водяного охлаждения является поддержание низкой и постоянной температуры каждой части импедансного устройства в процессе высокочастотной сварки, чтобы импедансное устройство имело высокую проницаемость и оставалось неизменным. Для достижения этой цели необходимо обратить внимание на два вопроса:
Первый – иметь достаточное количество воды, что требует достаточного давления воды и соответствующей большой площади поперечного сечения воды.
Во-вторых, он должен иметь высокую эффективность рассеивания тепла. Даже если поток воды очень велик, если эффективность рассеивания тепла импеданса очень низкая, он все равно не может достичь цели водяного охлаждения. Чтобы повысить эффективность рассеивания тепла импеданса, лучше всего расположить водные каналы импеданса равномерно.
4) Обратите внимание
(1)При установке импедора передний конец не должен слишком сильно выходить за центральную линию экструзионного вала, обычно это расстояние составляет 3–6 мм.
(2) При регулировке импеданса не прикасайтесь к краю трубки, в противном случае трубка может легко увлечься, конечно, расстояние не должно быть слишком большим.
(3) В процессе намотки импедансного устройства следует обратить внимание на то, чтобы намотка не была слишком толстой и не слишком тонкой, в зависимости от диаметра стальной трубы, толщины стенки и размера внутреннего диаметра, чтобы правильно определить, чтобы обеспечить средний зазор для водяного охлаждения, и принять меры для предотвращения поломки.
(4)В процессе производства следует регулярно проверять положение импедансного устройства и проверять, не убрано ли оно или сломано, а также часто удалять волочение проволоки или другие предметы, висящие на импедансном устройстве.
(5) В обычном производственном процессе короткие ферритовые сердечники могут быть прикреплены к обеим сторонам индуктора для повышения эффективности сварки (есть две функции: одна - усилить эффект близости нижнего края трубки индуктора, уменьшить потери на вихревые токи, увеличить сварочный ток, а затем повысить эффективность сварки; во-вторых, индуцированный ток концентрируется в верхней половине заготовки трубки, что может уменьшить потери на задней части трубки.)

