ДОБАВИТЬ: № 87, Cangyu Road, район Юхуа, город Шицзячжуан, провинция Хэбэй, Китай.
Катушки индукционной сварки/Индукционные катушки
loading
Поделиться с:
1) Высокая прочность: для термообработки используется высокопрочный материал, который повышает прочность материала и устраняет внутреннее напряжение.
2) Высокая точность: прецизионная обработка на станках с ЧПУ, обеспечивающая точность обработки и сборки, одновременно снижая потери оборудования.
3) Высокая автоматизация: основное движение оборудования приводится в движение гидравлическим двигателем и контролируется ПЛК, что позволяет сэкономить трудозатраты и трудоемкость.
4) Высокая скорость: привод от мощного двигателя и система управления частотой с переменной скоростью, обеспечивающая синхронизацию каждой отдельной операции машины.
Параметры процесса производства высокочастотных сварных труб включают скорость сварки (единичную скорость), температуру сварки (высокочастотная мощность), сварочный ток (высокочастотная частота), силу экструзии (конструкция и материал матрицы), угол раскрытия V, индуктор (материал катушки, направление намотки и расположение), а также размер и расположение резистора (стержневой магнит).
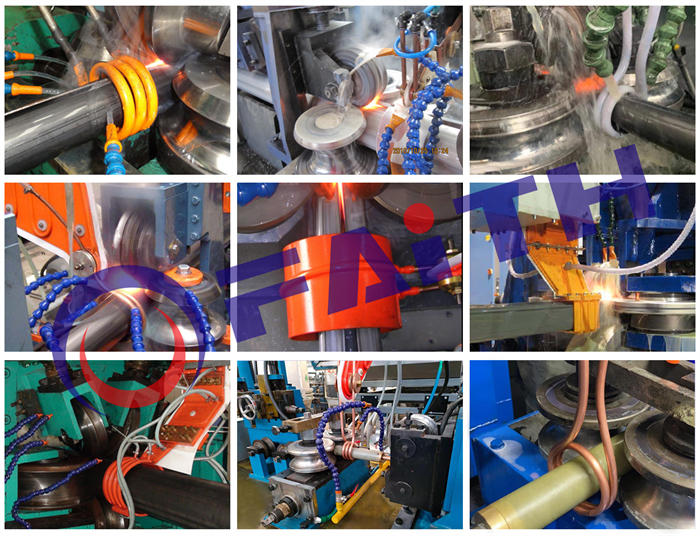
Индукционная катушка является важной частью производства труб, сваренных высокочастотной сваркой, и зазор между ней и трубной заготовкой, а также ширина отверстия оказывают большое влияние на качество сварки. Правильный выбор индукционных катушек важен для максимальной эффективности сварки.
3. Образцы
1. Применение индукционных катушек
Параметры процесса производства высокочастотных сварных труб включают скорость сварки (единичную скорость), температуру сварки (высокочастотная мощность), сварочный ток (высокочастотная частота), силу экструзии (конструкция и материал матрицы), угол раскрытия V, индуктор (материал катушки, направление намотки и расположение), а также размер и расположение резистора (стержневой магнит).
Индукционная катушка является важной частью производства труб, сваренных высокочастотной сваркой, и зазор между ней и трубной заготовкой, а также ширина отверстия оказывают большое влияние на качество сварки. Правильный выбор индукционных катушек важен для максимальной эффективности сварки.
2. Выбор индукционной катушки
1) Расстояние А между рулоном и прижимным валком зависит от конструкции прокатного стана и диаметра прижимного валка. Чем меньше А, тем лучше, и лучше всего не превышать диаметр трубки, как показано на рисунке ниже.
2) Внутренний диаметр змеевика и его длина должны быть равны и примерно на 20% больше диаметра трубы.
Справочный список соответствия диаметра трубы и размера катушки
Внешний диаметр сварной трубы (мм)
ID катушки (мм)
Φ12,7
Φ15.875
Φ15.875
Φ22.225
Φ19.05
Φ25,4
Φ23,83
Φ28,575
Φ25,4
Φ31,75
Φ28,575
Φ38,1
Φ31,75
Φ44,45
Φ38,1
Φ50,8
Φ44,45
Φ57,15
Φ50,8
Φ63,5
Φ57,15
Φ69,85
Φ63,5
Φ76,2
Φ71,45
Φ88,9
Φ76,2
Φ88,9
Φ88,9
Φ101,6
Φ95,25
Φ114,3
Φ101,6
Φ114,3
Φ114,3
Φ127
Φ127
Φ152,4
Φ139,7
Φ177,8
Φ152,4
Φ177,8
3. Список ссылок на угол открытия V
Внешний диаметр сварной трубы (мм)
Угол V ( ° )
Φ13
3
Φ25
3
Φ38
3
Φ50
3
Φ76
4
Φ89
4
Φ114
5
Φ140
5
Φ165
6
Φ219
6
Φ325
6
Φ406
6
Φ508
6
4. Меры предосторожности
1) Если скорость слишком высокая или слишком низкая, это приведет к непроницаемости сварного шва при низких температурах и пережогу при высоких температурах, а после выравнивания сварной шов треснет.
2) Когда сила экструзии недостаточна, металлы свариваемых кромок не могут быть полностью прижаты друг к другу, оставшиеся примеси в сварном шве трудно удалить, и прочность снижается. Когда сила экструзии слишком велика, угол течения металла увеличивается, остаток легко выгружается, зона термического влияния сужается и качество сварки улучшается. Однако если давление слишком высокое, это вызовет большие искры и брызги, в результате чего расплавленный оксид и часть металлопластикового слоя будут выдавлены, а сварной шов станет тоньше после царапин, тем самым снизив прочность сварного шва. Соответствующее усилие выдавливания является важным условием обеспечения качества сварки.
3) Угол открытия слишком велик, что снижает эффект высокочастотной близости, увеличивает потери мощности и снижает температуру пайки. Если скорость сварки постоянна, проплавления не будет; если угол раскрытия слишком мал, сварочный ток будет нестабильным и в месте защемления появятся небольшие брызги.
4) Зазор между индукционной катушкой и заготовкой трубки слишком велик, что приводит к резкому падению эффективности индуктивности.
5) Если зазор между индукционной катушкой и заготовкой трубки слишком мал, между катушкой и заготовкой трубки легко может возникнуть электрический разряд, а также ее легко повредить движущейся заготовкой трубки.
6) Если ширина индукционной катушки слишком велика, температура сварки стыковой кромки трубной заготовки будет снижена. Если скорость сварки высокая, после выпрямления могут возникнуть ложные сварные швы и трещины.
Faith Machinery производит высококачественные станки для производства труб круглого, квадратного и прямоугольного сечения. Точное машиностроение с опытом работы более 25 лет. Читать Далее
Faith предлагает высококачественные линии продольной резки, предназначенные для точной и эффективной обработки рулонов. Эти машины необходимы для резки широких рулонов металла на более узкие полосы, обеспечивая плавную и точную обработку материалов в различных отраслях промышленности. Чтобы получить надежные и эффективные решения для линий продольной резки, свяжитесь с Faith сегодня. Наша команда готова помочь с выбором оборудования, настройкой и технической поддержкой. Читать Далее
При поиске трубопрокатного стана ERW производителям необходимо эффективное и высокопроизводительное оборудование для производства сварных труб стабильного качества. Faith предлагает хорошо спроектированные системы трубопрокатных станов, предназначенные для удовлетворения различных промышленных требований. Чтобы узнать больше о наших трубопрокатных станах ERW, посетите наш веб-сайт или свяжитесь с нашей командой для получения индивидуальных рекомендаций. Читать Далее

 Pусский